
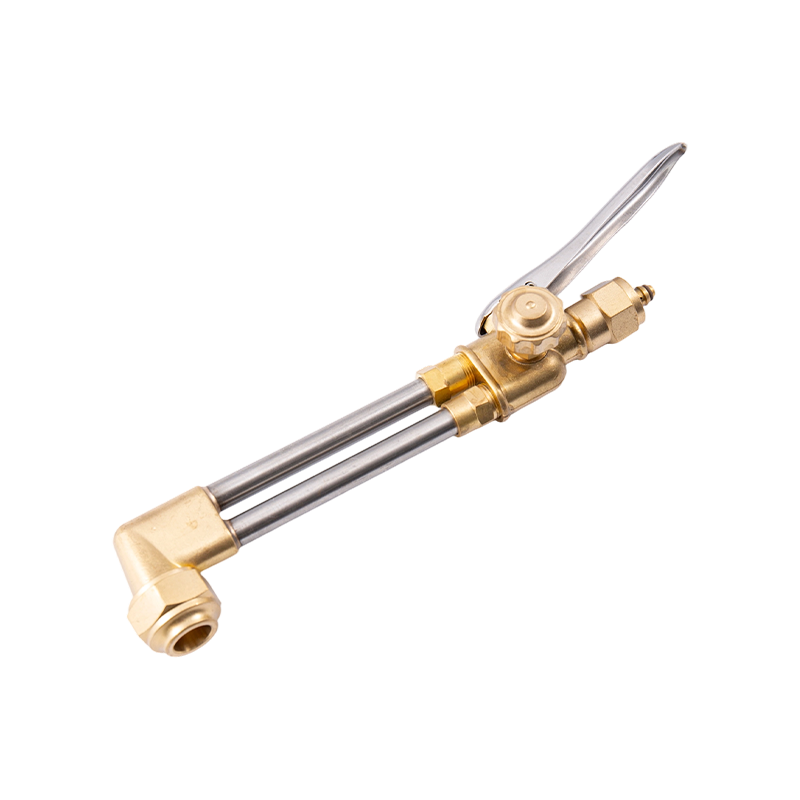
Oxy-Acetylene Secans Facem Temperatus: Quid debes scire?
The Oxy-acetylene facem cutting unum summae flammae temperaturas effici potest cum apparatu gas industrialis vexillum. Cum oxygeni et acetylenae combustae sunt, flamma consequens proxime attingit 3,480°C ad 3,500°C (6,296°F ad 6,330°F) - altior quam aliqua alia iunctura gasi cibus communiter adhibita in usu glutino et secando. Hic calor extremus est qui facit oxy-acetylenum Probatio escae systematis contra quam omnes vapores secantes metiuntur.
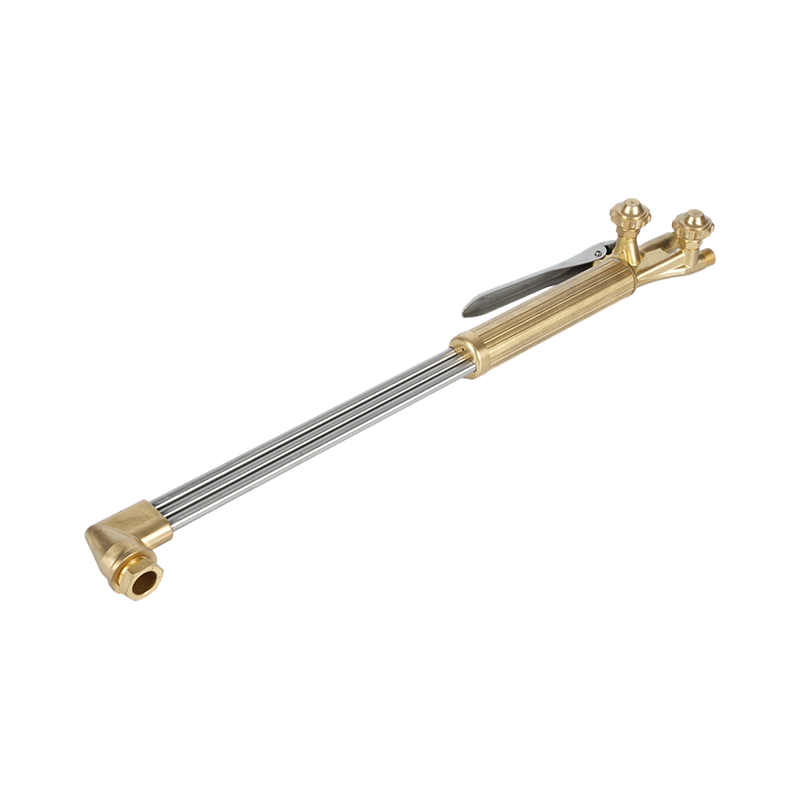
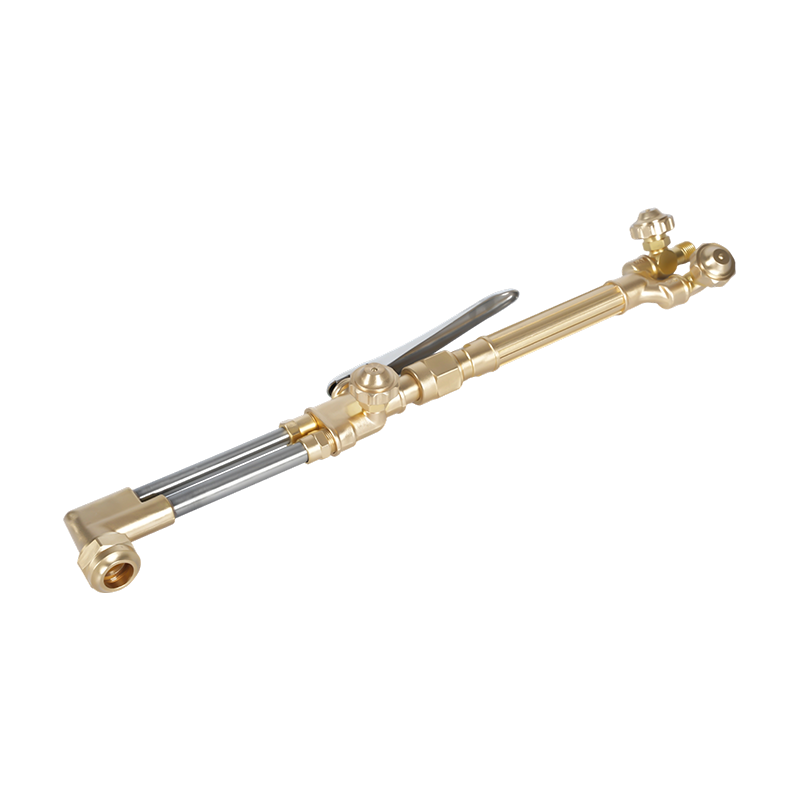
Sed intelligendum quomodo facula secans actu utitur illa caliditas critica. Facem secans non liquescit simpliciter metallum - operatur per processum duplicatum. Primum, preheat flammas circumfuso apice secante ferrum levant ad eius incendii temperiem circiter 1,800°F (982°C). Postquam ferrum ad hunc punctum pervenit, summus pressurae dolor centralis reducitur. Hic rivus directe non addit calorem; sed ferro preheated celeriter oxidize facit - processum saepe dictum est "rectum, rapidum rubiginem." Ferrum oxydatum productum inferiorem punctum liquescens quam basi chalybeum habet, unde liquefactum est sicut scoria fusilis incisa.
Flammae preheatae facem incisam typice attingunt inter 4,400°F et 6,000°F pendentes gasi usu et ratione cibus oxygenii. Cum vectis secans pressa est, flamma preheat leviter frigidior revera fieri potest, quia volumen magnum oxygenii extractum ad vi sectionis momentaneum preheat mixturam auget. Ipsa actio incidendi flamma non ardentior est - oxidatio chemica reactionis puritatis et pressionis oxygenii agitata est.
Tria genera flammae Oxy-Acetylene et cum ad usus quisque
Proportio oxygeni ad acetylenen determinat utra flammae trium specierum distincta producatur. Unicuique proprium habet applicationes, et flammae iniuriae genus utens damnum mensurabile efficit in pactione vel incisa qualitate.
Flamma neutra
Flamma neutra omnia fomite et oxygeni penitus urit, nullum utriusque excessum parit. Conus interior bene definita et nitida est, et involucrum exterius patet. Hoc est signum flammae maxime ferro incisis et communibus medicamentis glutino. Neque carbonem addit metallo (quod embratit) neque oxydationem nimiam gignit (quod oxydatum ferreum formabat). Ad operationes secandas, flammam preheat neutram ponens antequam confligunt sectionem oxygenii amnis mundissimas secat cum kerf constantissime.
Carburizing (Reducing) Flamma
Flamma carburizing acetylenum excessum continet ultra id quod plene combustum est cum oxygenio prompto. Notatur per zonam secundariam plumeam ultra conum interiorem extendentem — longitudo huius plumae modum excessus acetylenae indicat. Haec flammae genus adhibetur ad duritias, furnum operationes, et ad gas glutinum chalybis immaculati, ubi periculum oxidationis chromii in zonam pugillarem reducit. Excessus acetylenae extenuationem atmosphaerae circa stagnum liquefactum creat. Numquam adhiberi debet ad secandum, sicut carbonem in ferrum deponit et fuliginem nigram producit.
Flamma oxidizing
Flamma oxidizing continet oxygeni excessum. Conus interior brevior, acutior fit, et leviter purpureas; sonus flammae conspicue acuit. Dum haec flammae genus in theoria calidissima est, plerumque pro glutino vitatur, quia excessus oxygeni ferrum in ferro aggreditur, inclusiones oxydorum ferreorum quae iuncturam debilitant formans reprimendi. Ad incidendum, flammae oxidizing commensurationem in rivulo oxygeni secante inhaeret processui — flammae autem preheat neutrae manere debent ad praematura oxidatio materiae circumiacentis vitandae.
Secans Facem Gases: A Comparison
Systemata oxy- cibus secantis acetylenae non limitantur. Vasorum cibus amplis adhiberi potest secundum materiam incisam, celeritatem incidendi, in promptu infrastructuram et considerationes sumptus. Quisque gas flammam temperaturas proprietates distinctas habet et profile combustiones quae aliter perficientur afficiunt.
| Gas | Max Flamma Temp (cum O2) | Optimus usus | Capax glutino? |
|---|---|---|---|
| Acetylene | 3,500°C / 6,330°F | Secare, welding, praecisio opus | Ita |
| Propane | ~2,800°C / ~5,072°F | Secans, calefactio, flexio | No |
| Propylene | ~2,900°C / ~5,252°F | Productio sectione | Limited |
| Naturalis Gas | ~2,770°C / ~5,020°F | Secare, humilis sumptus operationes | No |
| Hydrogeniumium | ~3,000°C / ~5,432°F | Underwater sectio, aluminium | Specialioribus solum |
Acetylene
Acetylene cibus gasi oxy- cibus operationum primarius et versatilis est. Summam flammae temperaturas omnium communium vaporum escarum tradit et circiter 40% caloris sui vigorem in flammae cono interiore emittit - haec calor interior concentus est quod acetylenum unice aptum glutino reddit. Reductio eius zonae superficiem ferratam purgat sicut pugillo progressus. Praecipuum incommodum acetylenae est gratuitum, et fert limitationem securitatis criticam: instabilis fit in pressuris chemica supra circiter 15 psi (103 kPa), quae pressionem operativam restringit et media cylindri tractandi et recti repositi debent. Non plus quam septimam capacitatis cylindrici per horam subtrahi debet ne contagione caligarum et taeda acetona.
Propane
Propane in inferiore cacumine temperatus quam acetylene ardet et tantum parvam proportionem sui caloris in cono interiore emittit - maxime combustionis energiae in involucro flammae exterioris est. Haec distributio caloris ad glutino propensior efficit (sine minutione caret opus ad piscinam plumbi fusilis defendendam) sed efficacissima ad calefaciendum, flectendum et secandum adhibitum cum face injectori-styli. Propane diversum taedae consilium requirit quam acetylenae — taeda par pressus optimized pro acetylene bene non facit cum propanedo. Propaneus insigniter acetylene vilius est, aere gravior (ventificationem vigilantiam humilem requirit), et laminam ferro secare potest velocitatibus acetylenis comparatis pro sectionibus crassioribus.
Propylene
Propylene (LPG producto) flammam temperatam gasi MAPP similem habet et comparabiliter ad secandum propandit. Calorem inducit ad extremas partes caloris pyramidis magis quam ad interiorem, cui competit productioni operationes secantis. Propylene optime facit cum facibus injectoribus stilo et apicibus duobus incisis. Una utilitas practica super propane: apices propylene raro purgationem exigunt in productione fugit. Vulgo in CNC systematis oxy- cibus secantis adhibitum est ut alternatio cost-efficax ad acetylenam pro magno volumine laminae ferro secantis.
Naturalis Gas
Gas naturalis temperatura flammae infimae vaporum secantium communiter usus est. Praecipua eius utilitas infrastructura est: facultates cum piperis copia gasi naturalia administrationem cylindrici tollere possunt ac cibus substantialiter sumptibus minuere. Ponitur in magna-scalarum industriarum sectione operationum, ubi leviter inferior incisio perficiendi sistitur per compendiorum pretium et commodum supplendum. Naturalis gas non adhibetur ad glutino.
Hydrogen
Hydrogenium specialiter commendatur pro operationibus sectionis underwater, quia acetylene periculose instabilis sub aqua pressionis fit. Ilammam altam temperaturam cum oxygenio rationabiliter consequitur, sed flamma essentialiter invisibili flagrat, notabilem salutem aleam in ambitus tabernam normalem creat. Adhibetur etiam hydrogenium pro quibusdam aluminis specialibus et applicationibus metallicis non ferreis incisis. Non est propositum generale-secandi gasi et protocolla tractatio specialitas requirit.
Quae metalla non possunt nec secari cum Oxy-Fuel Torch
Secatio oxy-cibus est fundamentaliter processus chemicus oxidationis. Ad hoc enim opus, quod incisio metalli est, certae conditioni occurrere debet; ejus oxydi inferiorem punctum liquefaciens quam ipsum metallum baseos habere oportet. Cum hac condicione occurrit, oxygenii rivus preheated metallo oxidizet et scoriae liquefactionis liquefactam puriter verberat. Cum non occurrit, oxydatum crustam tutelam format quae reactionem oxidationis terminat et incisa progredi prohibet.
- Humilis ad medium chalybe carbonis; Secat pure et efficaciter. Haec est primaria applicatio ad sectionem oxy- cibus, materiam tractandi ab 0,5mm ad super 250mm crassitudine capacem.
- Ferri fabricata est; Secari potest efficaciter cum oxy-cibus technicis.
- Summus carbonis ferrum; Difficilis est secare, quia scoria punctum liquescens ad metalli basin accedit, quo minus purum oxydi eiectionem facit.
- Ferrum eiice; Secari non potest efficaciter — graphita inter structuram grani et frumenti impedit oxidationis incisionis actionem.
- Immaculata ferrum; Secari non potest cum modiis oxy- cibus vexillum. Chromium oxydi strati quod formas in superficie habet altiorem punctum liquescens quam ferrum sub illo, obice muniens, quod incisurae oxygenii prohibet ne metallum novum attingat. Plasma secans vel laser secans pro ferro immaculato utendum est.
- aluminium cuprum; Secari non possunt cum oxy-cibus — haec metalla contenta ferro carent necessaria ad reactionem oxidationis secantis ad se sustentandum.
Stainless welding Steel: Processus Electio et Key Considerationes
Chalybs immaculata est unum ex metallis lacessentibus ad recte pactionem. Summum eius chromium contentum (minimum 10.5%) est quod dat resistentiam corrosionis — sed idem chromium est valde reciprocus dolori in temperaturae glutino. Cum chromium oxidizet in glutino, ex metallo circumjacente levatur, zonas creans cum resistentia corrosionis insigniter reducta. Hoc phaenomenon, quod sensizatio notum est, media est provocatio technicae chalybis immaculati glutino cuiuscumque processus usus est.
Accedit chalybs immaculatus inferiorem conductivity scelerisque quam mitem ferrum, quod significat calorem celerius in zonam pugillarem aedificat et tardius diffunditur. Inde pervicax quaestionem facit perversitas, praesertim cum materia tenui coniectura. Ferrum immaculatum etiam plus quam mitem ferrum in calefactum circiter 50 dilatat, quod corruptelam amplificat si calor initus non diligenter curatur.
TIG Welding (GTAW) - Maluit Methodo
TIG glutino vexillum est aurum ad chalybem immaculatam glutino, praecipue ad materiam, fistulam, et ad omnem applicationem ubi species et corrosio pactionis resistentia critica sunt. Electrode tungsten non-consumabile arcum generat, dum argon purus protegens gas pugillarem stagnum ab oxygeni atmosphaerico et nitrogen protegit. Welder manually virgam filler pascit, permittens moderatio caloris initus et conlectus subtilis magnitudinis.
Pro 300-seria austenitica chalybeis immaculata (pleraque communis), vexillum filler virga est 308L. Pro 316 et 316L gradus (qui molybdenum continent ad resistentiam corrosionis auctam), utuntur 316L filler. Nam genus 321 mixturae, 347 fills filum convenit. Iniuriam filler gradus adhibens corrosionem perficiendi pactionis perfecti in discrimen adducit etiamsi articularis mechanica sonus sit.
Clavis TIG parametri pro ferro immaculato: pone amperage circa 1 amp per 0.001 pollicis (0.025mm) crassitudinis materialis. Utere 2% thoriated vel 2% lanthanated tungsten electrode terra ad acu punctum. Argon protegens gas fluere rate debet inter 15 et 20 pedes cubicos per hora (CFH). Serva celeritas peregrinationis consistens — lente laborantes cum calore proprio initus est potior metallo circumquaque irruenti et excalfaciendi.
Retro purgans pro Tubus et Pipe Welding
When TIG immaculatam chalybe welding tube or pipe, the inside surface of the weld root is exposed to atmospheric oxygen during the welding process. Hoc efficit phaenomenon quod "sugaring" vocatur - superficies oxidizata aspera, granulans in radice firma quae corrosionem resistentiae et vires mechanicas significanter minuit. Repurgatio gasi argonis (per tubum influentem interiorem, dum glutino ad oxygenium depellendum) essentiale est ad quodlibet tubulum chalybem applicatum ubi radix qualitas materiae est. Obturaculum et laxe desinens et argon pressione humilis fluere per unum finem ad conservandam positivam purgationem per mundum conservandum.
MIG Welding (GMAW) Steel
MIG glutino optio practica est pro ferro immaculato ubi celeritas productionis plus refert quam aesthetica pactionem, vel ubi instrumentum TIG praesto non est. Processus continenter saginatus utitur electrode filo chalybe immaculato cum gasis protegentibus ad pugillarem piscinam defendendam. Recta protegens gas pro MIG glutino chalybe immaculato purum est argon vel argon-helium mixtum — non mixtura argonis CO2 adhibita pro miti chalybe MIG glutino, sicut CO2 RAPINA carbonis et oxidatio in immaculata promovet. Gas protegens rate inter 14 et 16 litras per minutias (circiter 30 CFH) fluere. Utere filum immaculatum ad gradum metalli basin comparatum et per sequentia pactionem errantes considera ad caloris corruptelam extenuandam.

Oxy-Acetylene Welding of Stainless Steel
Gas conglutinatio de ferro immaculato cum oxy-acetyleno technice possibilis est, sed signanter difficilius quam TIG glutino et plerumque non commendatur ad applicationes producendas vel structurales. Processus speciales requirit fluxum chalybis immaculati glutino - usitate pulveris sicci ad farinam cum alcohole isopropyl mixto, et applicatis ad iuncturam ante et retro, necnon ad virgam fillii. Haec fluxus cohibet chromium oxidationis in pugillo.
Flamma occasus criticus est: flamma neutra cum levi excessu acetylenae (flamma marginale reducente) praefertur. Chromium oxidens flamma e ferro ardet, ejusque corrosio resistit destruens. Nimia carburizing flamma carbonum inutilem globo addit. Residuum fluxum post glutino durum et vitreum est, ubi plene calefactum est — mechanice removeri debet (filum percute, tinea uredo) antequam junctura in servitutem ponatur. Fluxum, quod plenam temperiem non attingit, facilius abstergi potest.
In gradibus, sicut 304, calor nimius (inter 500°C et 800°C) chromium carbidum efficere potest in terminis frumenti formationis — conditio quae praecipitatio carbida nota est quae corrosionem intergranulare per tempus ducit. Gradus carbonis inferioris (304L, 316L) huic problemati magis repugnant, cum superiores caloris modos inputant glutino.
Praeparatio critica Gradus ad Welding Steel
Neglectis processus superficiei praeparationis et contagione delectus, non negotiabiles sunt cum ferro immaculato laborantes.
- Ferrea contaminationem eliminate: Quaelibet ferri vel ferri particula in superficie immaculata - ex filis perterget adhibitis in chalybe, stridor discos, vel pulvis metallicus - in immaculata haerebit et maculas rubigo efficiet. Usus dicatus ferro immaculatam perterget, discos stridor, et rotas secans quae carbo carbonis numquam attigerunt.
- Omnes superficies penitus emundare: Aufer oleum, unctum, et molendinum e scalis iuncturis utendo acetone vel ferro incorrupto ante glutino dedicato. Etiam fingerprints potest contaminationem localem facere.
- Nulla iuncturam curare hiatus: Ferrum immaculatum maxime pronum est ad sufflaturam, cum inter iuncturas facies hiatus existit. iuncturam habe usque ad fontem lucis — si lux transit, nimis laxa est apta.
- Fibulae et pactiones secure: Ob altitudinem ferri scelerisque expansionem immaculatam, officinarum officinarum unclamed signanter in glutino detorquere possunt. Tessendi vacillare impellit et considera titubantem ordinem principalis weldis ad calefaciendum aequaliter distribuendum.
- Temperatus interpass imperium: Sinite pugillo zonam inter angustias refrigerari. Sustentatae altae temperaturae interpassi augent periculum sensitizationis ( praecipitatio chromii carbidi ) et distortio.
Safety When Using Cutting Torch Gases and Welding Stainless Steel
Oxy-cibus exsectio et immaculata chalybe glutino tam praesentis securitatis certa discrimina quae directam attentionem requirunt.
Gas Cylinder et Torch Safety
- Acetylene cylinders must always be stored and used upright. Si columpna ad latus eius cerata est, permitte eam stare ad minimum unius horae ante usum, ut acetona conquiescat.
- Numquam acetylenam recedunt ad ratem excedentem septimam capacitatis cylindrici per horam — ita acetennam in globulos et facem trahit, damnum et aleam potentialem faciens.
- Numquam acetylenam agunt supra 15 psi pressuram laborantem — in superioribus pressuris fit offensa sensitiva et explosive corrumpi potest.
- Propane gravior aere est et in locis inferioribus (foveis, depressionibus, pavimento-gradu), si effluat, accumulabit. Adaequata evacuatione humili gradu curare cum vapores cibus propanedi aut LPG utens.
- Always use hoses, regulators, and tips rated for the specific fuel gas being used. Propane chemically degrades hose materials designed for acetylene over time.
Steel Welding Fume discrimina
Incorrupta chalybe glutino chromium (VI) fumum — notum carcinogenum humanum — cum nickel compositorum et aliorum metallorum ancipitia fumos generat. These fumes are more hazardous than those produced by mild steel welding and require active control measures. Local exhaust ventilation (LEV) positioned close to the arc or flame is mandatory in omni professionali occasu. Personal protective equipment including an air-fed welding respirator or at minimum a properly rated fume-filtering respirator should be worn. Noli confidere in sola evacuatione tabernam communem. Limites expositionis chromii hexavalentis stricte regulantur et vigilantiam requirunt in ambitibus productionis ubi glutino immaculata regulariter peragitur.
Choosing the Right Process: Cutting Gas and Welding Method Summary
For secans chalybe , the choice of fuel gas depends primarily on available budget, required cutting speed, and torch design. Acetylene celerrime pungere tempora et intensissimum calorem interiorem liberat, eamque aptam facit ad praecisionem operis, materiam tenuem, et condiciones ubi temporis res habeat. Propane and propylene offer lower operating costs and comparable cutting speeds on thicker material with the correct injector torch setup. Natural gas is the economical choice for high-volume industrial cutting facilities with piped supply. Nullus gas oxy- cibus efficax est ad ferro intemeratam, aluminium, vel metalla non ferrea secanda — plasma vel laser secans his materiis utendum est.
For welding stainless steel , TIG is the preferred process wherever appearance, corrosion resistance, and mechanical strength are priorities. MIG welding is appropriate for heavier sections and production work where speed matters. Gas glutino incorrupta oxy-acetyleno fieri potest, sed postulans, rectam fluxum applicationis postulans, flammam accuratam occasum, ac fluxum remotionis fluxum post-pullum — aptius est ad res reparandas ubi electrici instrumenti conglutinatio inaccessibilis est. Quicquid processus adhibetur, contagione moderatio, lectio fillii recta, et administratio caloris sunt tres factores, qui statuunt num pugillus immaculatus ferrum per longum tempus intentum exerceat.